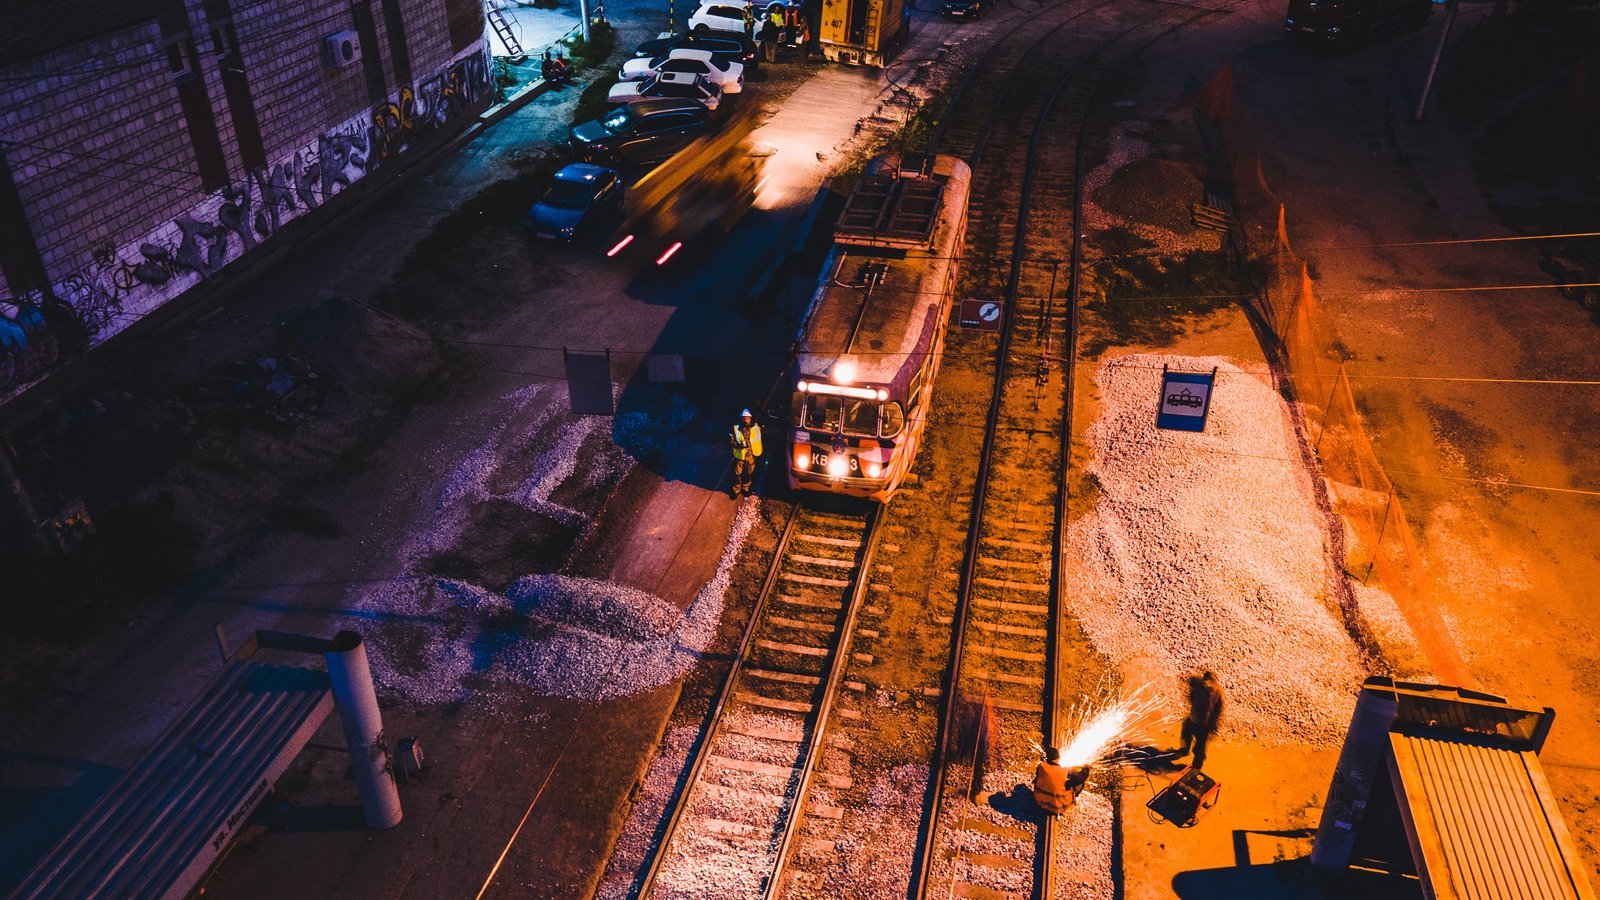
Per trasformare tante barre di rotaia in un’unica lunga rotaia saldata senza giunti, in campo si usa una reazione chimica che genera acciaio fuso a più di 2.400 °C e lo cola direttamente tra le due estremità. È la saldatura alluminotermica: nata a fine Ottocento, resta il metodo di riferimento per saldare le rotaie sul posto. Vediamo come funziona, passo per passo.
La reazione: alluminio che “ruba” l’ossigeno al ferro
Il principio chimico è la reazione alluminotermica, messa a punto da Hans Goldschmidt tra il 1893 e il 1898 e brevettata nel 1898. In un crogiolo si accende una miscela di ossido di ferro e polvere di alluminio: l’alluminio, avidissimo di ossigeno, lo sottrae al ferro secondo la reazione
Fe2O3 + 2 Al → 2 Fe + Al2O3 — fortemente esotermica e autosostenuta: la temperatura adiabatica teorica supera i 2.800 °C, con acciaio fuso surriscaldato attorno ai 2.400-2.500 °C.
Il risultato sono due prodotti che si separano per densità: acciaio liquido, pesante, che cola sul fondo, e ossido di alluminio (allumina), più leggero, che galleggia come scoria. La miscela — la “porzione” — è calibrata con elementi di lega perché l’acciaio prodotto abbia caratteristiche simili a quelle della rotaia da saldare.
Il processo della saldatura alluminotermica in cantiere
La saldatura vera e propria segue una sequenza precisa. Le estremità delle rotaie si tagliano a squadra lasciando una luce tipica di circa 25 mm, si puliscono e si allineano con un regolo da 1 m, lasciando una leggera monta per compensare il ritiro in fase di raffreddamento. Attorno al giunto si monta uno stampo refrattario prefabbricato, sigillato con sabbia. Si passa poi al preriscaldo delle testate fino a circa 1.000 °C (pochi minuti con ossigeno e GPL). A questo punto si innesca la porzione nel crogiolo: dopo circa 20-25 secondi la reazione è completa e un dispositivo di spillatura fa colare l’acciaio fuso nello stampo, che riempie la luce tra le due rotaie.
Dalla colata alla rotaia finita
Dopo la colata l’acciaio solidifica nello stampo in alcuni minuti (indicativamente 4-12). Si rimuovono stampo e materozze e si asporta l’acciaio in eccesso ancora caldo (con tranciatrice idraulica in meno di due minuti), poi si esegue la molatura di finitura per riportare il profilo del fungo alla continuità richiesta. Le tolleranze finali sono strettissime — dell’ordine di ±0,4 mm in verticale e frazioni di mm in orizzontale — perché un difetto di planarità sul piano di rotolamento diventa un impatto ciclico a ogni ruota. L’intera operazione si svolge in un intervallo di interruzione del traffico dell’ordine di 45-60 minuti.
Perché conta
La saldatura alluminotermica è ciò che permette di realizzare e riparare la lunga rotaia saldata direttamente in linea, dove la saldatura elettrica a scintillio (flash-butt) fissa non arriva: inserimenti, riparazioni, giunzioni su deviatoi e opere d’arte. La qualità del giunto è regolata a livello europeo dalla norma EN 14730 (parte 1: approvazione dei procedimenti; parte 2: qualifica dei saldatori), oltre alle specifiche UIC e dei gestori di rete. È una saldatura per fusione “di getto”, molto diversa da quella a pressione, e proprio per questo richiede controllo rigoroso di temperatura, tempi e geometria.
Fonti: reazione alluminotermica e processo Goldschmidt (brevetto 1898); EN 14730-1:2017 e EN 14730-2 (saldatura alluminotermica delle rotaie); IRFCA, “Thermit welding of rail joints”; dati di temperatura da letteratura tecnica sulla reazione ossido di ferro/alluminio. Parametri operativi indicativi; fare riferimento alle procedure approvate del gestore rete.