There diagnostica della rotaia è un problema di ascolto. Una cricca interna non si vede a occhio nudo e, quando affiora, spesso è troppo tardi. Per questo il binario si “ausculta” con onde elastiche e campi elettromagnetici: gli ultrasuoni guardano nel cuore dell’acciaio, le correnti indotte leggono la pelle. Nessuno dei due, da solo, vede tutto — ed è proprio la loro combinazione a rendere il controllo non distruttivo affidabile.
Gli ultrasuoni: vedere in profondità
Il controllo a ultrasuoni immette nell’acciaio impulsi ad alta frequenza (tipicamente pochi MHz) e ne misura l’eco. Un difetto interno riflette l’onda: dal ritardo e dall’ampiezza dell’eco si ricava posizione e dimensione. Per “illuminare” tutta la sezione — fungo, gambo e suola — si usano sonde a più angoli: il fascio a 0° (verticale) intercetta i difetti trasversali, i fasci a 37°–40° e a 70° esplorano il fungo e le sue spalle. Il classico bersaglio è il tache ovale, la cricca trasversale interna a forma di rene che cresce silenziosa e può portare alla rottura netta della rotaia.
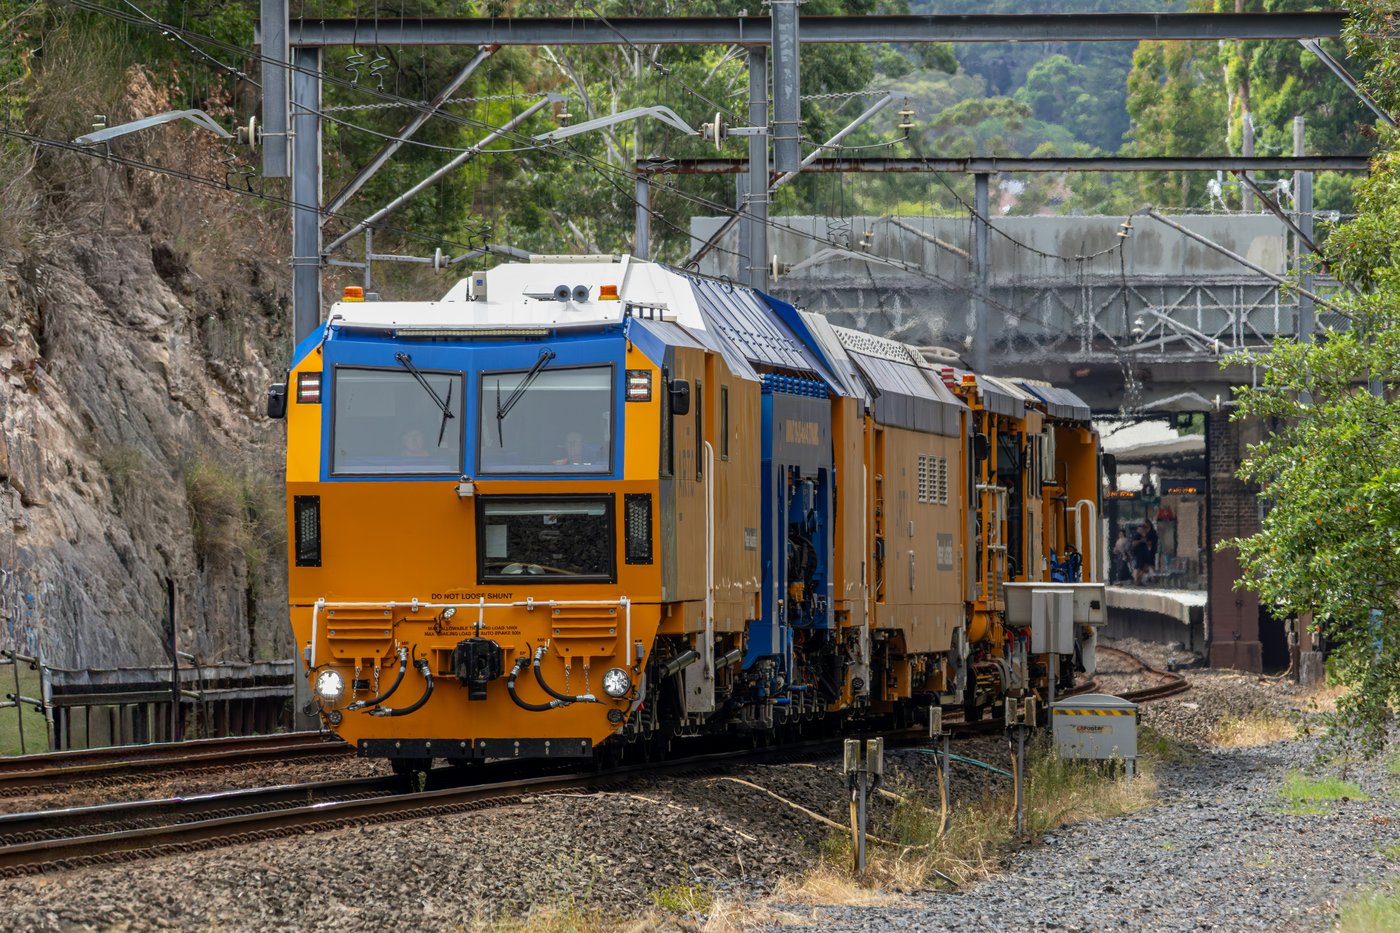
L’accoppiamento acustico richiede acqua o ruote a immersione, perché in aria l’onda non passa. Le velocità dipendono dal supporto: da 30–40 km/h per i sistemi ultrasonori su carrello o veicolo dedicato fino a 60–80 km/h per gli impianti montati su locomotiva; il sistema cinese GTC-80 ispeziona a 80 km/h. La resa cambia scala rispetto al passato: un veicolo strada-rotaia copre fino a 80 km al giorno contro gli 8 km di un carrello a spinta manuale.
Il punto cieco degli ultrasuoni
Gli ultrasuoni hanno un limite fisico ben preciso: il “punto cieco” sub-superficiale. Nei primi millimetri sotto la tavola di rotolamento l’eco del difetto si confonde con quella della superficie stessa, e le sonde faticano a distinguerlo. C’è di peggio: quando la superficie è già degradata da fatica da contatto — head check, sfaldature, squat — questi difetti superficiali schermano l’ultrasuono, “facendo ombra” e mascherando cricche più profonde. Un binario molto ammalorato in superficie diventa così difficile da ispezionare proprio dove servirebbe di più.
Gli ultrasuoni non rilevano in modo affidabile i difetti superficiali da fatica da contatto; le correnti indotte arrivano fino a circa 2,7 mm di profondità e li leggono con precisione. I due metodi sono complementari, non alternativi.
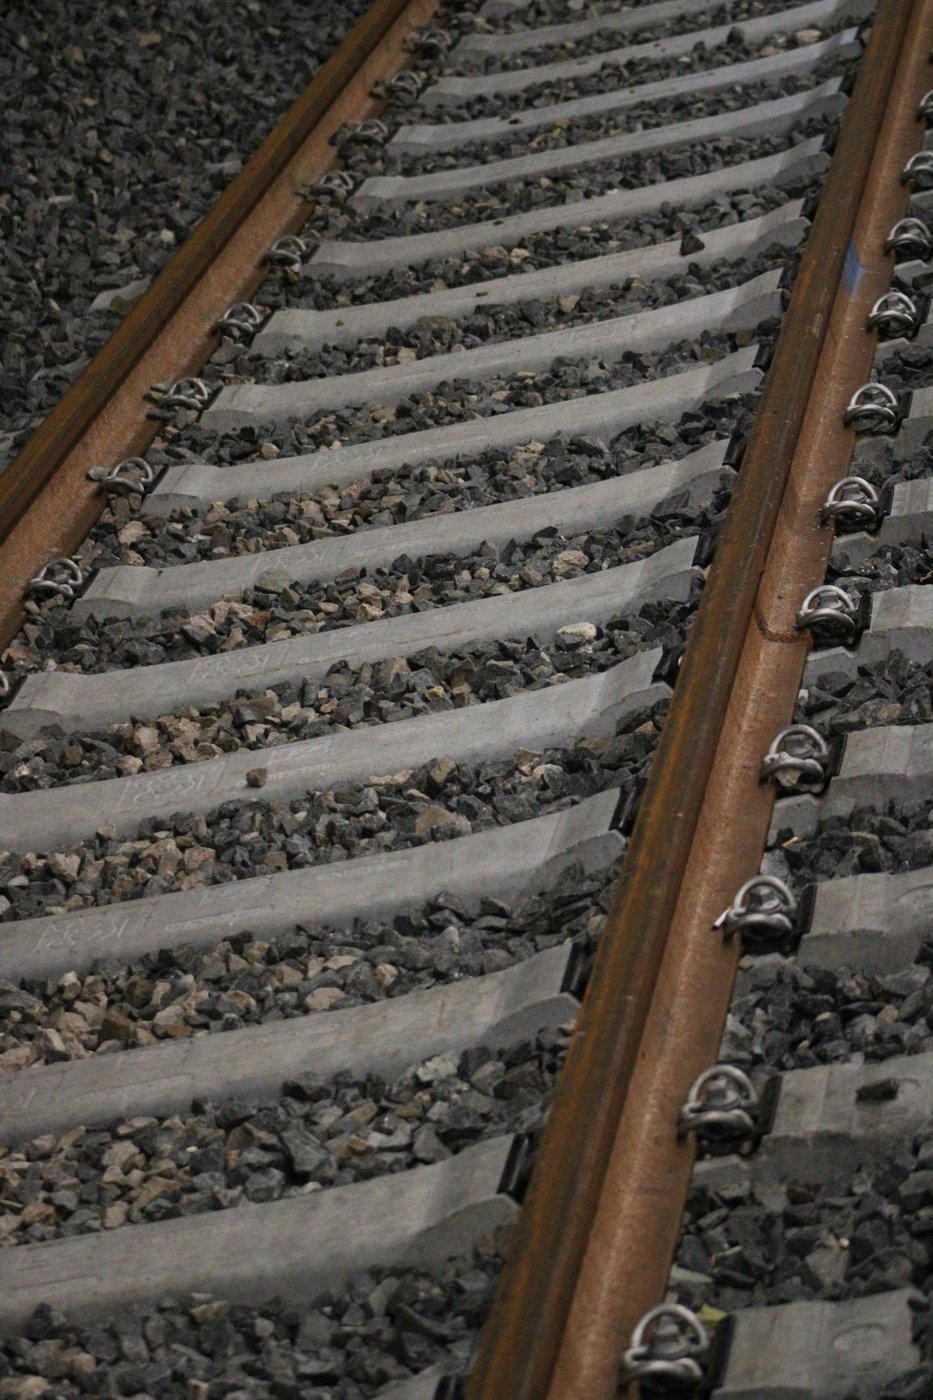
Le correnti indotte: leggere la pelle
La prova a correnti indotte (eddy current) sfrutta l’induzione elettromagnetica: una bobina genera un campo variabile che induce correnti parassite nell’acciaio; una cricca superficiale le perturba, e la perturbazione viene misurata. È il metodo d’elezione per i difetti che gli ultrasuoni non vedono: head check, cricche del raccordo di gola (gauge corner), fatica da contatto in genere. La profondità esplorata è ridotta — fino a circa 2,7 mm — ma è esattamente la fascia critica.
Il limite operativo è la distanza sonda-rotaia (lift-off): il sensore deve mantenersi entro circa 2 mm dalla superficie, il che richiede sospensioni accurate ad alta velocità. Integrate insieme, sonde ultrasonore ed eddy current su un unico veicolo raggiungono i 75 km/h, con punte fino a 100 km/h riportate in letteratura. Ogni difetto rilevato viene poi classificato secondo cataloghi condivisi — il riferimento internazionale è la UIC 712 R — mentre le procedure di prova seguono la norma EN 16729.
Dalla misura alla decisione
Rilevare non basta: un difetto va misurato, classificato e confrontato con le soglie di intervento, che distinguono azioni immediate (rallentamento, sostituzione) da sorveglianze programmate. La direzione di marcia è verso l’integrazione: ultrasuoni ed eddy current a bordo dello stesso mezzo, registrazione continua durante il servizio commerciale, e algoritmi che riducono i falsi allarmi. Il fine resta invariato da decenni: trovare la cricca quando è ancora un dato, non quando è già una rottura.
Approfondimento tecnico correlato: sopraelevazione e insufficienza di sopraelevazione.
Sources:
Railway Track & Structures — Rail Flaw Detection;
Encyclopedia MDPI — Nondestructive Testing Technologies for Rail Inspection;
OKOndt — High-speed rail defect detection systems;
ScienceDirect — Nondestructive testing methods for rail defects detection;
Railway Engineering Science (2025) — In-service ultrasonic inspection with EMAT.